


Sıcakta eriyen yapışkan film, beş değişkenin yazılı olarak kilitlenmesiyle belirlenir: polimer kimyası, toleranslarla birlikte kalınlık ve gramaj, erime ve aktivasyon pencereleri, test yöntemiyle bağlanma mukavemeti ve astar ve ambalaj dahil rulo formatı. Veri sayfasındaki çekirdek çapından raf ömrüne kadar her satır bu beş rakamı korumak için mevcuttur.
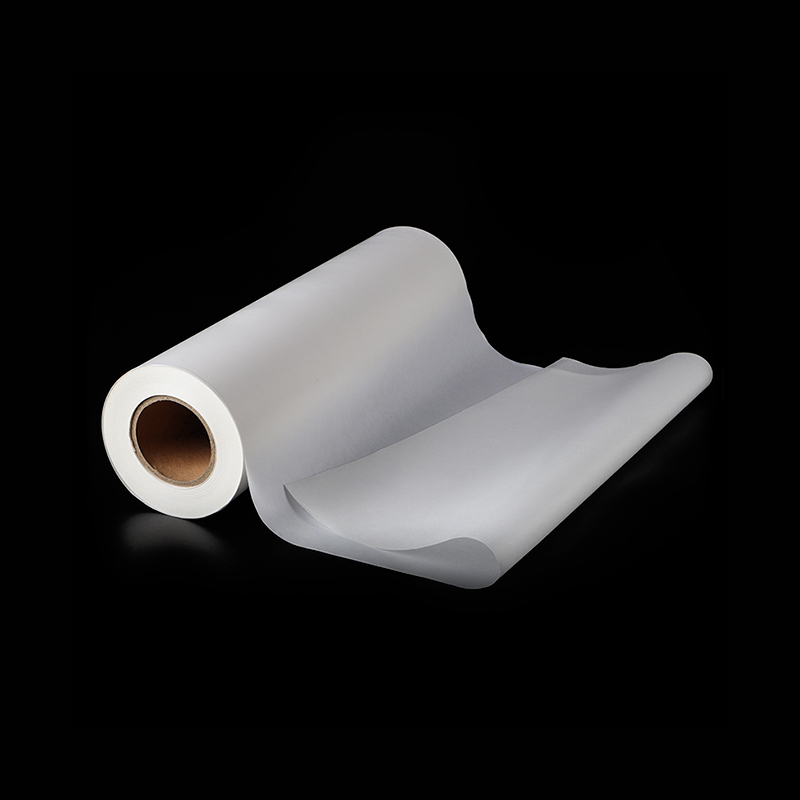
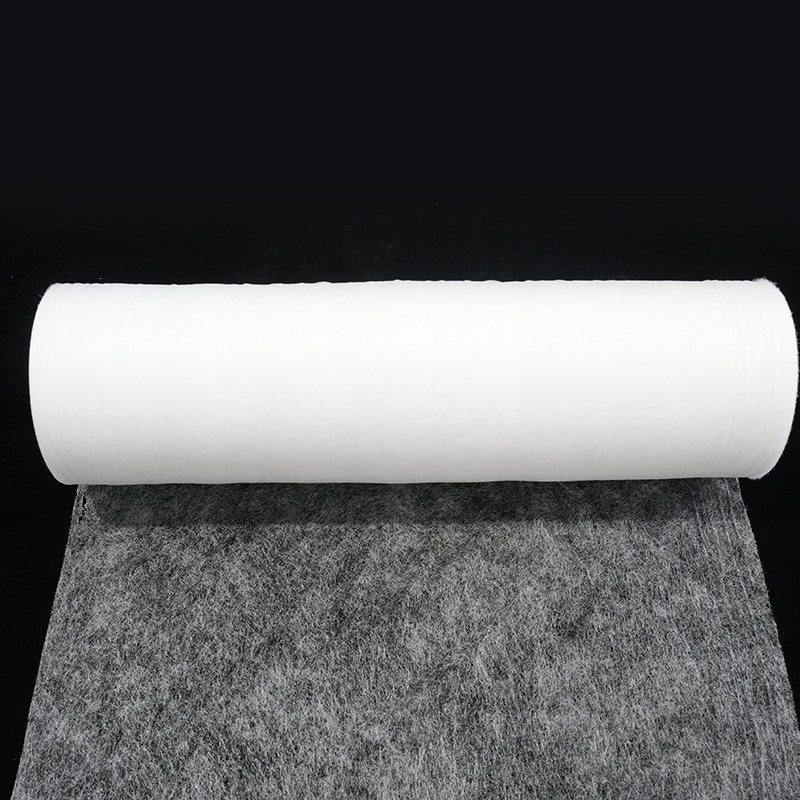
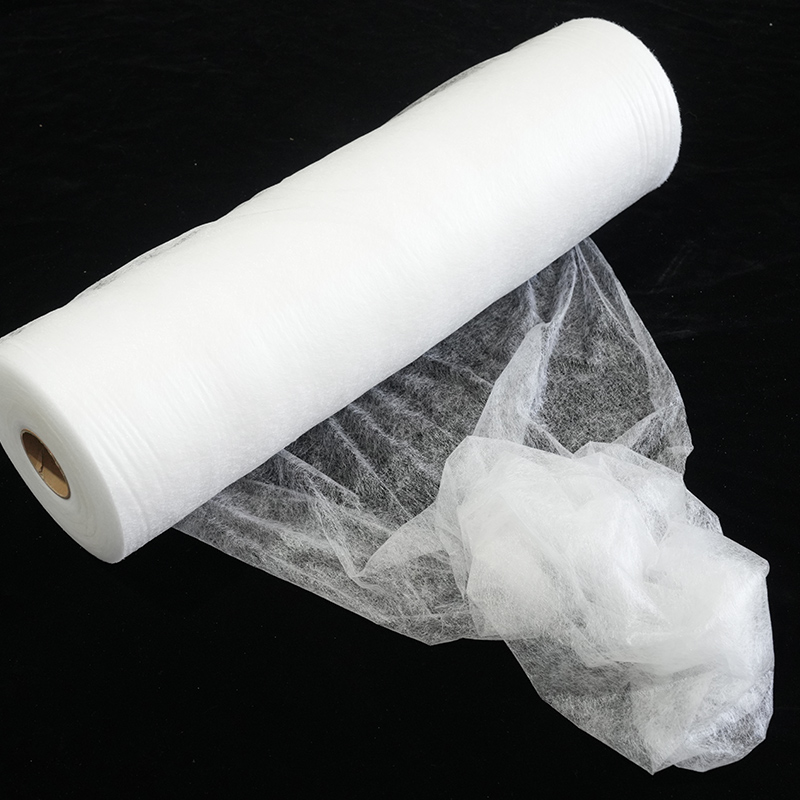
Sıcakta eriyen yapışkan film, genellikle 20 ila 150 µm kalınlığında, oda sıcaklığında dokunulduğunda kuruyan ve yalnızca ısı artı basınçla etkinleştirilen, solvent içermeyen bir termoplastik tabakadır. Hiçbir şeyin buharlaşması ve hiçbir şeyin iyileşmesi gerekmiyor, bu nedenle bağ saniyeler içinde oluşuyor. Bu hız, OEM hatlarının filmi sıvı yapıştırıcıya tercih etmesinin ve aynı zamanda gevşek bir spesifikasyonun yüksek sesle değil sessizce başarısız olmasının nedenidir.
OEM projelerinde gördüğümüz sorunların çoğu, malzeme hataları değil, spesifikasyon hatalarıdır: gramajı olmayan "50 µm film" yazan bir çizim, test yöntemi olmadan belirtilen bir yumuşama aralığı veya müşterinin asla yapıştırmadığı bir alt tabaka üzerinde ölçülen soyulma değeri.
Şartnamenin Tamamını Taşıyan Beş Numara
Beş sayı işin kabaca yüzde seksenini yapıyor: kimya, gramaj, erime penceresi, aktivasyon penceresi ve adlandırılmış bir yöntemle bağ kuvveti. Onları doğru anlayın, gerisi detaydır; onları yanlış anlayın ve hiçbir ayrıntı projeyi kurtaramaz.
- Kimya. eva, PA, PES veya TPU. Bu tek karar yapışmayı, sıcaklık direncini, yıkama direncini ve maliyeti sabitler ve daha sonra kalınlık değiştirilerek düzeltilemez.
- Gramaj. Yalnızca mikrometre cinsinden değil, g/m² cinsinden ve toleransla ifade edilir. Aynı kalınlıktaki iki film, bağlantı hattına farklı yapışkan kütleler iletebilir.
- Eritme penceresi. Polimerin aktığı aralık, normalde tek bir erime noktası yerine DSC tepe aralığı olarak ifade edilir.
- Aktivasyon penceresi. Presinizin ihtiyaç duyduğu sıcaklık, basınç ve bekleme süresi, halihazırda sahip olduğunuz makineye uygun olmalıdır.
- Bağ gücü. Bir sayı, bir substrat ve bir yöntem. "İyi yapışma" bir kabul kriteri değildir.
Polimeri Substrat ve Hat Sıcaklığıyla Eşleştirin
Polimer seçimi şu sırayla üç kısıtlama tarafından yönlendirilir: alt tabakanın ısı toleransı, kimyanın o alt tabakaya yapışması ve yıkama, ısı, plastikleştirici migrasyonu ve nem gibi bitmiş parçanın hayatta kalması gereken koşullar. Fiyat en son gelir.
| Kimya | Tipik aktivasyon aralığı | Yaygın OEM yüzeyleri | Dikkat edin |
|---|---|---|---|
| EVA | 70–95 °C | Kağıt, köpük, filmler, dokunmamış kumaşlar, düşük sıcaklıkta tekstil yapıştırma | Sınırlı ısı ve kimyasal direnç; sıcak yıkama veya otomotiv servisi için uygun değildir |
| PA (poliamid) | 110–140°C | Tekstil, deri, metal parçalar, otomotiv kaplamaları, ayakkabı bileşenleri | Daha sıcak bir baskıya ihtiyaç var; depolamada neme duyarlı |
| PES (kopolyester) | 110–150°C | Tekstil laminasyonu, ayakkabı, otomotiv iç mekanları, filtreleme ortamı | Sıcak ve nemli saklandığında hidrolize olur; ruloları kapalı tutun |
| TPU | 90–130°C | Streç kumaşlar, membranlar, ayakkabı yüzeyleri, telefon kılıfları, elastik kompozitler | Daha yüksek maliyet; yapışma astarın serbest bırakılmasını zorlaştırabilir |
Sıcaklık direnci genellikle duruma karar verir. Park halindeki bir aracın içinde 80 °C'ye ulaşan bir kaplama parçası, düşük sıcaklıktaki EVA filmi kullanamaz, ancak tezgaha ne kadar iyi bağlanırsa bağlansın. Otomotiv iç laminasyonunda PA ve PES filmleri hakimdir çünkü hem pres sıcaklığına hem de bunu takip eden yıllar süren ısıya tolerans gösterirler.
Birleştirilmiş düzeneğin, spor ayakkabı üst kısmı veya elastik bir membran gibi alt tabaka ile gerilmesi gerekiyorsa, TPU film normalde cevaptır, çünkü sert yapışkan tabaka, kompozit esnediğinde çatlayacak veya katmanlara ayrılacaktır.
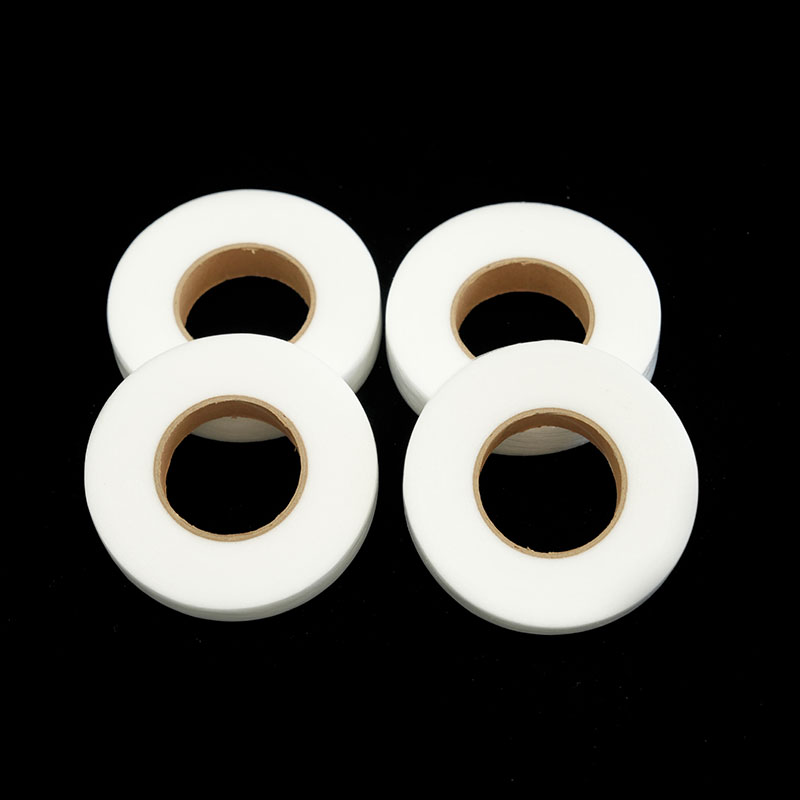
 Destek kağıdı esnekliğine sahip TPU sıcakta eriyen yapışkan film Ürün Tanıtımı: Destek kağıdı esnekliğine sahip bu TPU sıcakta eriyen yapışkan film, çevre dostu yapışkan özelliklere sahiptir; bu, yalnızca verimli ... Ürünü Görüntüle →
Kalınlık, Gramaj ve Rulo Biçimı: Ortalamaları Değil Toleransları Belirtin
Tolerans bandı ve rulo formatı olmayan bir kalınlık rakamı, bir satın alma spesifikasyonunu değil, bir numuneyi tanımlar; Toleranslar rulonun sizin hattınızda çalışıp çalışmayacağını belirler.
- Gramaj: Örneğin 60 g/m² ± %5. ±%5'ten daha sıkı bir değere ulaşılabilir ancak bu, alışkanlıktan ziyade bağ çizgisiyle gerekçelendirilmelidir.
- Kalınlık: 50 µm ± %5, ağ boyunca beş noktada ölçülmüştür.
- Genişlik: Belirtilen tek taraflı toleransla 1.520 mm, çünkü 3 mm dar bir ağ, yapıştırılmamış bir kenar şeridi bırakabilir.
- Rulo uzunluğu ve çekirdeği: 152 mm'lik bir çekirdek üzerinde 500 m, eksiz, rulo çapı kaydedilmiştir.
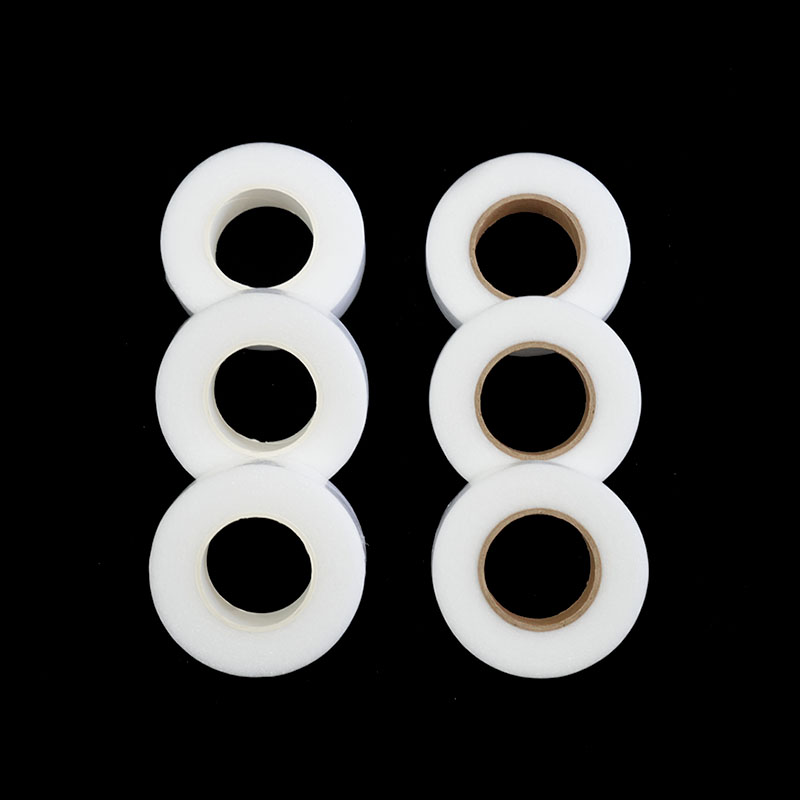
- Serbest bırakma astarı: türü, ağırlığı, bir tarafının mı yoksa her iki tarafının mı silikonlu olduğu ve besleyicinizin ihtiyaç duyduğu serbest bırakma kuvveti.
Astar davranışı, genellikle aldığından daha fazla ilgiyi hak ediyor. Çok kolay soyulan bir astar, film kıstırma noktasına ulaşmadan önce kalkar; çok sert soyan, filmi gerer ve kırıştırır. Kontrollü bir arka kağıtla birlikte verilen bir film, bu değişkeni hattan çıkarır.
 PES sıcakta eriyen yapışkan film, arka kağıtlı Ürün Tanıtımı: Arka kağıtlı PES sıcakta eriyen yapışkan film çevre dostu bir yapıştırıcıdır. Gelişmiş kazıma, kaplama veya üflemeli kalıplama işlemleriyle... Ürünü Görüntüle →
Şartname Sayfası: Alanlar, Örnek Girişler ve Bunları Dışarıda Bırakmanın Maliyeti
Bir tedarikçinin ondan alıntı yapması ve bir kalite mühendisinin tek bir soru sormadan ona karşı birçok şeyi reddetmesi durumunda bir film spesifikasyonu tamamlanmış olur; bu da her alanın bir sayı, bir tolerans ve bir yöntem taşıdığı anlamına gelir.
| Alan | Örnek giriş | Neyi önler |
|---|---|---|
| Kimya and grade | PES kopolyester film, MFI 25 ± 5 g/10 dk, 160 °C'de / 2,16 kg | Sessiz yeniden formülasyon ve sürüklenen akış davranışı |
| Gramaj | 60 g/m² ± %5 | Aç kalmış veya sular altında kalan bağ hatları |
| Kalınlık | 50 µm ± %5, beş ölçüm noktası | Ölçüm yöntemiyle ilgili anlaşmazlıklar |
| Erime penceresi | DSC zirvesi 115–125 °C | Basının verebileceğinden daha fazla ısıya ihtiyaç duyan bir film |
| Etkinleştirme penceresi | 135 °C, 3 bar, 15 s, hattınızda doğrulandı | Soğuk bağların sorumlusu yapıştırıcı oldu |
| Bağ gücü | Referans alt katmanda T kabuğu ≥ 8 N/25 mm, ASTM D1876 | Paylaşılan referansı olmayan argümanlar |
| Format | 1.520 mm genişlik, 500 m rulo, 152 mm göbek, eksiz | Web kopmaları ve kenar israfı |
| Depolama ve raf ömrü | ≤ 25 °C ve ≤ %60 bağıl nemde 12 ay mühürlenir | Depoda hidroliz ve bloke etme |
| Uyumluluk | İlgili olduğu yerde REACH SVHC beyanı, RoHS, OEKO-TEX 100 sınıf II | Reddedilen gönderiler ve engellenen gümrük dosyaları |
| Kontrolü değiştir | Herhangi bir reçine veya MFI değişikliğinden önce yazılı bildirim ve yeniden yeterlilik | Sevkiyatlar arasında performans kayması |
Test Yöntemleri: Sonucu Karşılaştırılabilir Hale Getirin
Bir kabul kriteri yalnızca standardı, substratı, numune genişliğini ve koşullandırmayı adlandırdığında kullanılabilir çünkü bu dört gerçek olmadan bir soyma numarası başkaları tarafından çoğaltılamaz.
- Soyulma mukavemeti: Esnekten esneke laminatlar için ASTM D903'e göre 180° soyulma veya ASTM D1876'ya göre T soyulma.
- Kesme ve sürünme: Sarkan trim ve sürünen etiketleri tahmin etmek için servis sıcaklığında statik kesme.
- Termal davranış: Erime zirvesini doğrulamak ve parti sapmasını tespit etmek için ISO 11357-3 veya ASTM E794'e göre DSC.
- Dayanıklılık: Son ürünün bir giysi veya ayakkabı olduğu ISO 3175'e göre yıkama ve kuru temizleme döngüleri.
- Hat denemesi: aynı soyma testi üç sıcaklıkta ve üç bekleme süresinde tekrarlanır ve bu da pencere üretiminin gerçekten çalışacağını ortaya koyar.
Daha Sonra Üretim Durduğunda Ortaya Çıkan Altı Spesifikasyon Hatası
Filmden kaynaklanan duraklamalar genellikle kusurlu gösterimlerden ziyade eksik maddeler olarak başlar.
- Yalnızca kalınlığın belirtilmesi. İki tedarikçinin her ikisi de 50 µm'yi karşılayabilir ve yine de metrekare başına farklı yapışkan kütlesi sağlayabilir.
- Bir rakibin veri sayfasını kopyalamak. Bu değerler farklı bir alt tabaka ve farklı bir baskı makinesinde ölçüldü.
- Zaten sahip olduğunuz basını görmezden geliyorsunuz. Filmin 150°C'ye ihtiyacı varsa ve çizgi 120°C'de doruğa çıkarsa, spesifikasyon kağıt üzerinde ölü demektir.
- Astarı şansa bırakmak. Otomatik besleyiciler, manuel yerleştirmeye göre çok daha az bağışlayıcıdır.
- Tek bir numunenin onaylanması. İyi bir rulo, onuncu rulo hakkında çok az şey söyler ve aynı disiplin, filmi bekleme süresinin ve kıstırma basıncının elle ayarlanamadığı otomatik üretim hatlarıyla entegre ettiğinizde de önemlidir.
- Değişiklik kontrolü yok. Yeni bir reçine tedarikçisi, veri sayfasının başlığını değiştirmeden erime akış indeksini değiştirebilir.
Deneme Rulosundan Üretim Sürümüne
Tek bir ruloyu değil, bir süreç penceresini onaylayın: denemeyi üç sıcaklıkta ve üç bekleme süresinde çalıştırın ve her noktada soyma sonucunu kaydedin, böylece üretimin tahmin yerine bir haritası olur.
- Deneme rulosu: Kurulum, çalışma kaybı ve laboratuvar testleri için genellikle 50 ila 100 m yeterlidir.
- İlk makale: İlk üretim siparişinden önce gramajı, kalınlığı, genişliği, ayırma kuvvetini ve soyulma mukavemetini spesifikasyona göre doğrulayın.
- Saklama örnekleri: Raf ömrü boyunca her partiden bir metreyi kapalı olarak saklayın.
- Analiz sertifikası: Basit bir "uygunluk" yerine ölçülen değerlerle lot başına.
- Yeniden yeterlilik tetikleyicileri: reçine değişimi, MFI değişimi, daha yüksek hat hızı, yeni alt tabaka partisi.
Sıkça Sorulan Sorular
OEM üretimi için hangi kalınlıkta sıcakta eriyen yapışkan film belirtmeliyim?
Katalog yerine yapıştırma hattından başlayın: 25 - 50 µm arası pürüzsüz, iyi uyumlu yüzeyler için uygundur; 75 - 150 µm ise yüzeyin pürüzlü, gözenekli olduğu veya boşluk doldurmaya ihtiyaç duyduğu durumlarda kullanılır. Daha sonra gramajı doğrulayın çünkü bu, bağlantı yerindeki yapışkan kütleyi kontrol eder.
Film üzerinde bir ayırıcıya ihtiyacım var mı?
Yalnızca film rulo üzerinde bloke olursa veya işleminiz filmi otomatik olarak beslerse. Astarsız film daha ucuzdur ve anında kullanımla manuel yerleştirme için iyi çalışır; kontrollü bir arka kağıt ise otomatik besleme ve aylarca saklanan film için daha güvenlidir.
Bağ kuvveti için bir kabul kriterini nasıl belirlerim?
Filmi üretim ayarlarında tam üretim alt katmanına yapıştırın, ASTM D1876 gibi adlandırılmış bir yöntemle test edin ve üç partide en az beş numunenin en düşük sonucundan minimumu ayarlayın. Tek bir tezgah numunesi satın alma spesifikasyonu için temel oluşturmaz.
Bir film birkaç farklı ürünü kapsayabilir mi?
Bazen, ancak yalnızca alt tabakalar, baskı ayarları ve dayanıklılık gereksinimleri örtüştüğünde. Otomotiv kaplamasını lamine eden bir PES filmi, düşük sıcaklıktaki köpük bağına nadiren uygundur ve her ikisine de bir derecenin zorlanması genellikle bir uygulamada başarısız olan bir uzlaşmaya neden olur.
Daha önce sorunsuz çalışan bir hatta filmin başarısız olmasına neden olan şey nedir?
Genellikle sürecin başka bir yerinde bir değişiklik olur: daha yavaş hat hızı, daha soğuk bir merdane, daha kalın bir alt tabaka veya yeni bir malzeme partisi. Film bekleme süresine ve basınca duyarlı olduğundan, süreç değiştiğinde süreç penceresinin varsayılmak yerine yeniden doğrulanması gerekir.
Uygulanabilir bir film spesifikasyonu kısadır: beş sayı, bir tolerans bloğu, her iddia için bir test yöntemi ve bir değişiklik-kontrol maddesi. Bunu ilk deneme rulosundan önce yazın, tedarikçinin teknik ekibiyle birlikte gözden geçirin ve üretim stabil hale geldiğinde dondurun; böylece gelecekteki herhangi bir sapma, altı ay sonra bir katmanlara ayrılma şikayeti olarak ortaya çıkmak yerine hemen görünür hale gelir.
Bize Ulaşın