


Sıcakta eriyen yapıştırıcıdaki hava kabarcıkları kozmetik bir kusur değildir. Bunlar genellikle üç temel nedenden birine işaret eden bir proses alarmıdır: termal bozulma, nem kirliliği veya mekanik hava sıkışması. Kabarcıkların göz ardı edilmesi bağı zayıflatabilir, tel çekmeyi artırabilir ve otomatik hatlarda maliyetli kesintilere neden olabilir. Kabarcıklar, yapıştırıcının artık tekdüze bir erime olmadığının ilk görünür uyarısıdır.
Çoğu üretim ekibi, kabarcıkları ilk olarak lamine ağda açık dikişler veya bir hatta tutarsız kaplama ağırlığı gördüklerinde fark eder. içinde otomotiv iç laminasyonu aynı kusur döşemenin altında görünür kabarcıklara neden olabilir. İyi haber şu ki, her nedenin tanınabilir bir semptomu ve basit bir çözümü var.
Aslında Sıcakta Eriyen Yapıştırıcıda Hava Kabarcıklarına Neden Olan Nedir?
Sıcakta eriyen yapıştırıcıdaki kabarcıklar dört özel kaynaktan gelir: termal ayrışma, nem buharlaşması, mekanik hava sıkışması ve sistem hava kaçağı. Kaynağın belirlenmesi kalıcı bir düzeltmeye doğru atılan ilk adımdır çünkü her tetikleyici farklı bir düzeltici eylem gerektirir.
Endüstriyel üretimde termal ayrışma en yaygın nedendir. Sıcakta eriyen yapıştırıcılar termoplastik olduğundan yeniden eritilebilirler ancak her polimerin bir sıcaklık tavanı vardır. eva bazlı kaliteler 180°C civarında bozulmaya başlarken, PA ve PES'ler kaliteleri daha yüksek sıcaklıkları tolere etse de yine de bir limite sahiptir. Yapıştırıcı limitinin üzerinde çok uzun süre kaldığında polimer zincirleri parçalanır ve küçük gaz molekülleri açığa çıkar. Bu moleküller eriyiğin içinde ince bir köpük oluşturur ve pürüzsüz, şeffaf bir boncuğu bulanık, lifli bir akışa dönüştürür.
| Sebep | Tipik semptom | Ana risk |
|---|---|---|
| Aşırı ısınma / termal ayrışma | Uzun bekleme süresinden sonra ince, sürekli köpük | Zayıf bağ gücü, kömürleşme, nozül tıkanması |
| Nem kirliliği | Ara sıra patlamalar, bazen buhar lekeleriyle birlikte | Zayıf yapışma, hidroliz, ekipman korozyonu |
| Mekanik hava hapsi | Düzenli aralıklarla büyük, yuvarlak kabarcıklar | Bağ hattı boşlukları, geri dönüştürülmüş hava cepleri |
| Sistem hava sızıntısı / arızalı modül | Bir nozulun yakınında veya başlangıçta rastgele kabarcıklar | Tutarsız kaplama ağırlığı, boncuk kırılmaları |
Nem kirliliği ikinci en yaygın tetikleyicidir. Sıcakta eriyen yapıştırıcılar poliüretan gibi higroskopik değildir ancak maruz kaldıklarında yine de atmosferik nemi emerler. Nemli bir tesiste besleme hunisi açık bırakılırsa, soğuk boru yüzeylerinde yoğuşma birikebilir ve ardından eriyiğin içine çekilebilir. Su, 100°C'de buhara dönüşür ve termal ayrışmaya oldukça benzeyen ara sıra kabarcıklar üretir.
Hava Kabarcıklarının Kaynağı Nasıl Teşhis Edilir?
Beş parametreyi izleyerek yaklaşık 20 dakika içinde hava kabarcıklarının kaynağını belirleyebilirsiniz: kabarcık boyutu, frekansı, konumu, sıcaklığı ve rengi. Hızlı ve yapılandırılmış bir gözlem, gereksiz parça değişimini önler ve doğrudan doğru onarımı gösterir.
- Erime sıcaklığını kaydedin. Yapıştırıcının tavsiye edilen maksimum aralığının üzerindeyse ilk şüphe olarak aşırı ısınmayı değerlendirin.
- Tanktaki kabarcıkları ve memedeki kabarcıkları gözlemleyin. Tanktaki kabarcıklar aşırı ısınmayı veya nemi işaret ediyor; yalnızca nozuldaki kabarcıklar, mekanik hava sıkışmasını veya arızalı bir modülü gösterir.
- Kabarcık boyutunu kontrol edin. Geniş bir alana yayılan ince köpük, termal ayrışmaya işaret eder. Büyük, izole kabarcıklar hapsolmuş havayı işaret ediyor.
- Yapışkan rengini inceleyin. Sarımsı-kahverengi bir erime termal bozulmayı gösterir; beyaz veya bulutlu bir görünüm, nemi veya erimemiş polimeri gösterebilir.
- Karıştırıcıyı kapatıp bekleyin. Kabarcıklar kaybolursa, karıştırma havayı eriyiğin içine çekiyordu.
| Teşhis ipucu | Aşırı ısınma | Nem | Hava sıkışması |
|---|---|---|---|
| Kabarcık görünümü | İnce, sürekli köpük | Sporadik tekli pop'lar | Büyük yuvarlak boşluklar |
| Konum | Tank ve aşağı akış | Tankta ilk nozul | Memede, belirli istasyonlar |
| Sıcaklık | Önerilen sınırın üstünde | normal | normal |
| Erime rengi | Her zamankinden daha koyu | Hafif bulutlu | normal |
| Karıştırarak değiştirin | Daha da kötüsü | Asgari | Artışlar |
Tamir etmeden önce teşhis koymak para tasarrufu sağlar. Sıcaklığı düşürürseniz ve kabarcıklar kaybolursa sorun termaldir. Kabarcıklar kalırsa sorun fizikseldir: sıkışmış hava veya değiştirilmesi gereken aşınmış bir modül.
Kök Neden Önleme ve Düzeltmeler
Kaynağı belirledikten sonra hedefe yönelik bir düzeltme uygulayın: sıcaklığı düşürün, beslemeyi kurutun, tabancayı temizleyin veya pompa sistemine bakım yapın. Sıra önemlidir, çünkü sıcaklık ayarı birkaç saniye sürerken modülün değiştirilmesi zaman ve paraya mal olur.
Aşırı Isınma ve Termal Bozunma
Sıcakta eriyen yapıştırıcıların genel aralığını değil, ürün veri sayfasındaki işleme aralığını kontrol edin. EVA düşük sıcaklık sınıflarının tavanı PA veya PES'ten daha düşüktür. Tank ısıtıcısını üst sınırın altına ayarlayın ve bekleme süresini kısa tutun. Tankın içinde gece boyunca pişen yapıştırıcı ertesi sabaha kadar bozulacaktır. Pratik bir alışkanlık, her vardiyanın sonunda tankı boşaltmak ve hala temiz bir boncuk sağlayan en düşük sıcaklığı çalıştırmaktır.
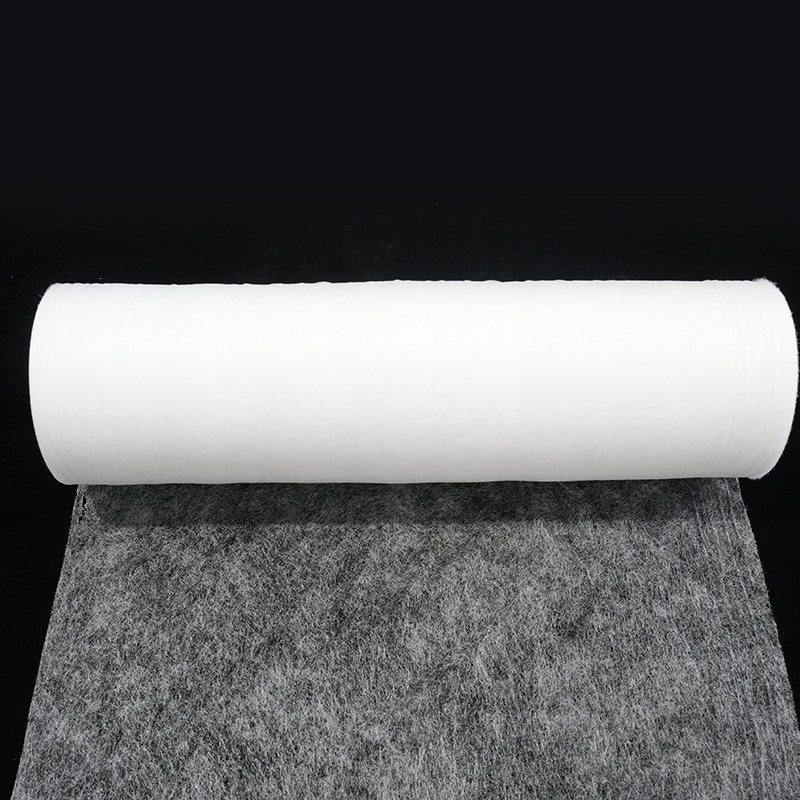
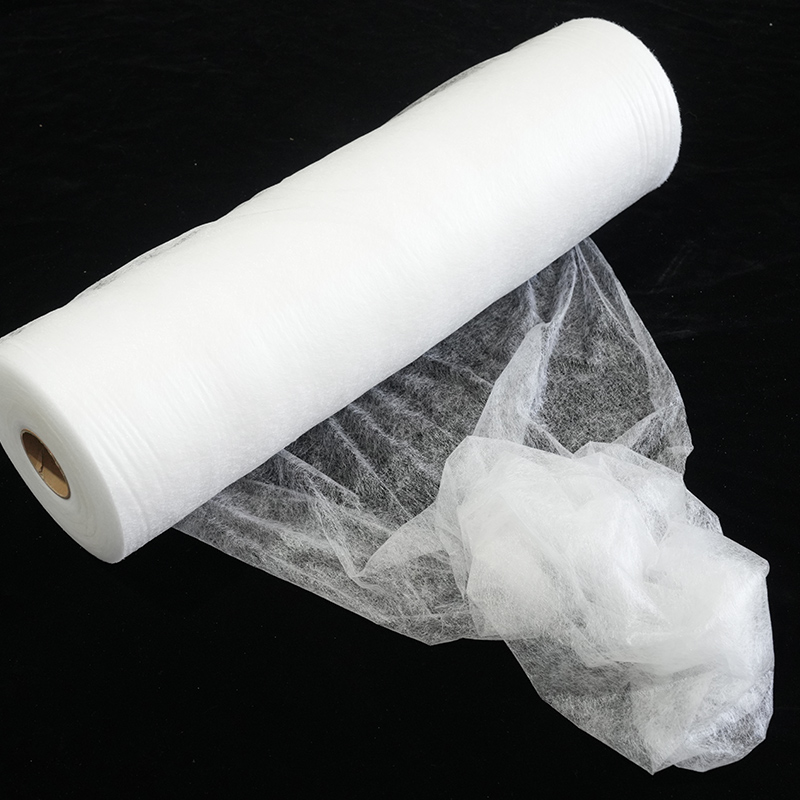
Sıcakta eriyen yapışkan filmi arka kağıtla işlerseniz, yüklemeden önce malzemeyi oda sıcaklığında tutun. Destek kağıdı, filmin eşit şekilde beslenmesine yardımcı olur ve yapışkan yüzeyi korur, böylece ince parçacıkların eriyiğe sürüklenme olasılığını da azaltır.
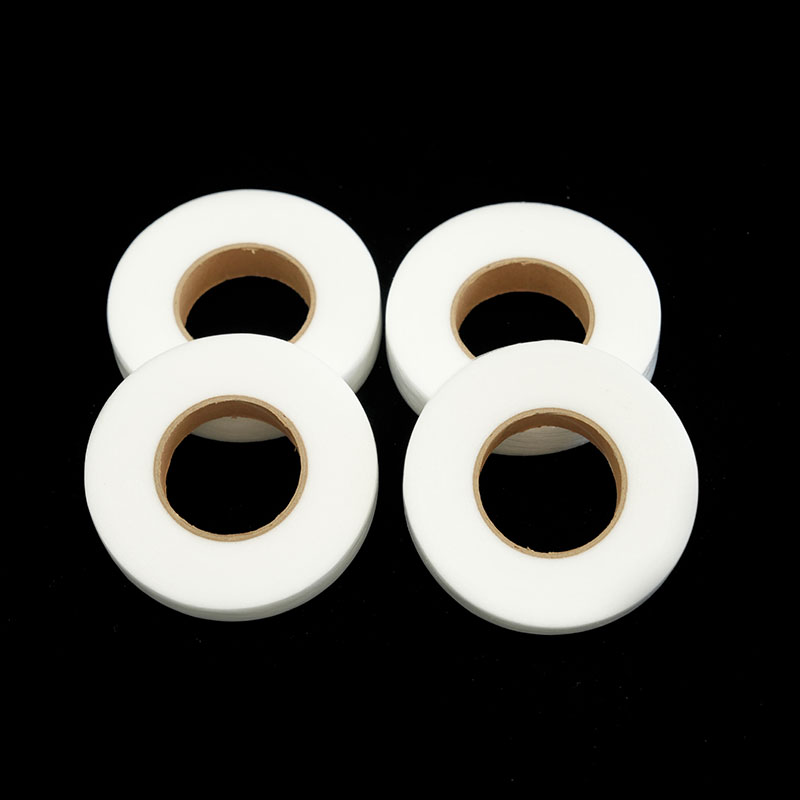
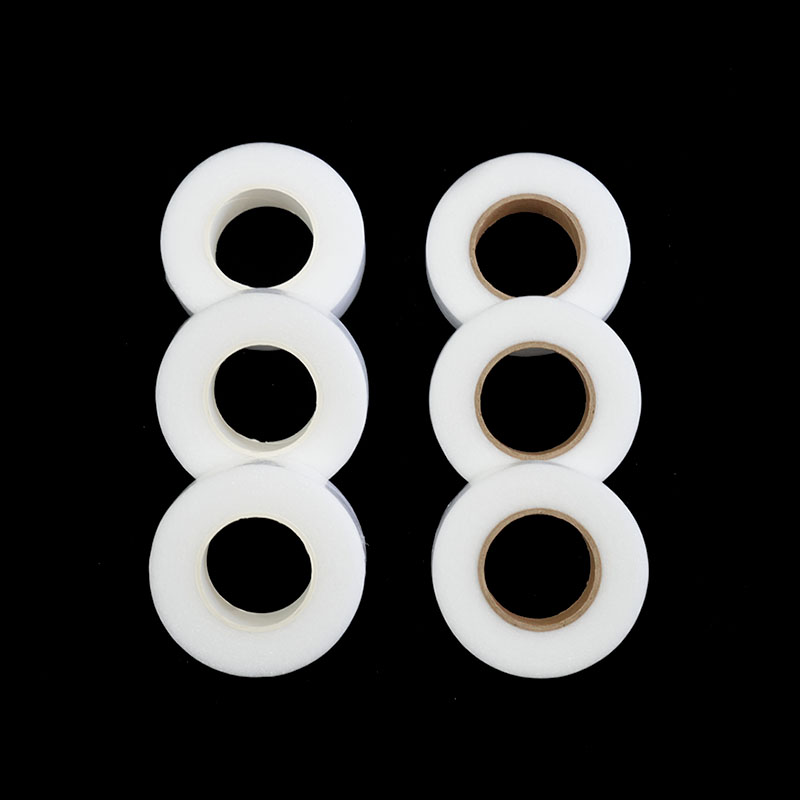
 Nem Kontrolü için Arka Kağıtlı PES Hot Melt Yapışkan Film Bu film oda sıcaklığında katı kalır ve güçlü bir yapışma için erir; arka kağıt ise yapışkan yüzeyi nemden koruyarak işlem sırasında sıçrama ve patlamaların önlenmesine yardımcı olur. Ürünü Görüntüle →
Nem Kirliliği
Yapışkan ruloları ve tozları orijinal, kapalı ambalajında saklayın. Malzemeyi yalnızca hat hazır olduğunda açın. Yeniden doldurmalar arasında hazne kapağını kapatın ve besleme kanalında ıslak alan olup olmadığını kontrol edin. Tükürme veya ara sıra büyük patlamalar görürseniz, nem ana şüphelidir. Tankı temizleyin ve besleme alanının yakınındaki her yüzeyi inceleyin.
Hava Sıkışması ve Sistem Sızıntıları
Hava eriyikten girebileceği gibi makineden de girebilir. Tank seviyesi çok düşükse pompa girişi girdap oluşturabilir. Hortumlar, kaplinler veya filtreler aşınmışsa sistem ortam havasını çekebilir. Otomatik hatlarda modül contalarını ve nozul uçlarını kontrol edin. Elde tutulan bir hava akışı dedektörüyle yapılan basit bir sızıntı testi, kaynağı genellikle birkaç dakika içinde ortaya çıkarır.
Yapışkan Türü Kabarcık Riskini Değiştirir mi?
Evet. EVA, PA, PES ve TPU sınıfları termal stabilite, nem hassasiyeti ve işleme pencereleri açısından farklılık gösterir; dolayısıyla kabarcık riski baz polimere göre değişir. Makine ve ortam için doğru malzemeyi seçmek, prosesin ayarlanması kadar önemlidir.
EVA yapıştırıcılar işlenmesi en kolay fakat aşırı ısınmaya karşı en hassas olanlardır. PA yapıştırıcıları daha iyi ısı direnci sunar ancak havadaki nemi hızla emer. PES filmleri endüstriyel yapıştırma için dengeli bir dizi özellik sunar: yüksek erime noktası, tekstil ve plastiklere güçlü yapışma ve temiz bir yapışma çizgisi. Sıcakta eriyen yapışkan tabakanın kalınlığı da önemlidir çünkü daha kalın bir tabaka eriyik hacmini ve soğutma profilini değiştirir. Hakkında daha fazla bilgi edinin sıcakta eriyen yapışkan ağ kalınlığı yapıştırma performansını nasıl etkiler? .
TPU dereceleri farklıdır. Destek kağıdına sahip elastik TPU sıcakta eriyen yapışkan film esneklik, esneme ve toparlanma için üretilmiştir. Daha düşük işlem sıcaklığı aralığı, daha az termal bozulma riski anlamına gelir ve bu da onu esnek otomotiv veya giyim parçaları için güçlü bir seçim haline getirir.
 Destek Kağıdı ile Elastik TPU Sıcakta Eriyen Yapışkan Film Esneklik ve esneklik sunan bu TPU film, kavisli veya hareketli parçalara iyi yapışır. Düşük erime aralığı, termal bozulma riskini azaltarak otomotiv ve giyim uygulamaları için ideal olmasını sağlar. Ürünü Görüntüle →
Toz ürünler yine farklı davranıyor. PES sıcakta eriyen yapışkan tozunu kullandığınızda malzeme, eritme tankı yerine bir dağıtma makinesine veya serigrafi yazıcıya beslenir. Nem ve fırın sıcaklığı ana değişkenlerdir ve toz yatağı size daha geniş bir kontrol marjı sağlar.
 Toz Boya Prosesleri için PES Hot Melt Yapıştırıcı Tozu Bu toz, serpme makineleri ve serigrafi yazıcılar için formüle edilmiş olup tekstiller ve diğer yüzeyler üzerinde tutarlı yapışma sağlar. Hızlı kürleşir ve geniş sıcaklık aralıklarına dayanır, ancak dikkatli nem ve bekleme yönetimi gerektirir. Ürünü Görüntüle →
| Polimer | Erime noktası aralığı | Ana balon riski | Kontrol etmenin en iyi yolu |
|---|---|---|---|
| EVA | 60–100°C | Aşırı ısınma and char | Tank sıcaklığını düşük tutun, taze malzeme kullanın |
| PA | 90–160°C | Nem absorption | Mühür depolama, kuru besleme sistemi |
| PES | 100–160°C | Aşırı ısınma if dwell time is long | Kısa bekleme süresi, temiz nozül |
| TPU | 90–150°C | Mekanik hava hapsi | Modül contalarını ve tank seviyesini kontrol edin |
Sıkça Sorulan Sorular
Yapıştırıcı tankta uzun süre kaldıktan sonra neden hava kabarcıkları oluşuyor?
Uzun bekleme süresi en yaygın nedendir. Tank doğru sıcaklığa ayarlansa bile havadaki oksijen zamanla polimeri bozar ve gaz açığa çıkarır. Kabul edilebilir en düşük sıcaklığı kullanın, üretimi malzeme ömrüne göre planlayın ve her vardiyanın sonunda tankı temizleyin.
Kabarcıklar bağlanma gücünü azaltır mı yoksa sadece kozmetik midir?
Gücü azaltırlar. Bağ hattındaki hava dolgu maddesi değil boşluk görevi görür. Yapıştırıcı soğuduğunda gaz cepleri yapışmanın olmadığı noktalar haline gelir. Stres altında bu boşluklarda çatlaklar başlar. Yüksek hızlı hatlarda kabarcıklar ayrıca yapışkan şeritlere ve tutarsız kapsamaya neden olur.
Nem, sıcakta eriyen bir sistemde gerçekten kabarcıklar yaratabilir mi?
Evet. Su 100°C sıcaklıkta buhara dönüşür. Tankta veya besleme kanalında çok az miktardaki yoğuşma bile ara sıra kabarcıklar oluşturacaktır. Kapakları kapalı tutun, malzemeyi kapalı bir şekilde saklayın ve nemden şüpheleniyorsanız sistemi temizleyin.
Baloncuklar çıkmaya devam ederse yapışkan ürünü değiştirmeli miyim?
Süreç sorunlarını ekarte edene kadar hayır. Kabarcık sorunlarının çoğu malzeme kusurlarından değil, süreçle ilgilidir. Sıcakta eriyen yapışkan film veya toz kullanıyorsanız, önerilen işleme aralığı için ürün veri sayfasını kontrol edin. Menzil makinenizin çalışma noktasından uzaktaysa farklı bir kalite yardımcı olabilir.
Sıcakta eriyen yapıştırıcıdaki hava kabarcıkları bir kaza değil bir sinyaldir. Önce sıcaklığı kontrol edin, ardından nemi giderin, ardından mekanik sistemi inceleyin. Çoğu tesis, kaynak belirlendikten sonra tek vardiyada kusuru ortadan kaldırır. Sorun devam ederse malzeme seçimini gözden geçirin ve tedarikçiden işlem desteği isteyin.
Bize Ulaşın