


Kısa cevap: Polipropileni (PP) sıcakta eriyen yapıştırıcıyla yapıştırabilirsiniz, ancak standart eva, PES veya genel amaçlı PA ürünleri genellikle işlenmemiş PP'de başarısız olur. Pratik çözüm, poliolefin bazlı bir sıcak eriyik kullanmak, korona, alev veya plazma gibi bir yüzey işlemi eklemek veya en baştan PP uyumlu bir kalite seçmektir. Bu kılavuz, PP'nin neden farklı davrandığını, yapıştırıcı kimyasının nasıl karşılaştırılacağını, hangi proses parametrelerinin önemli olduğunu ve aday yapıştırıcının üretime ulaşmadan önce nasıl test edileceğini açıklamaktadır.
Polipropilen Sıcakta Eriyen Yapıştırıcılar İçin Neden Zor Bir Yüzeydir?
Polipropilenin yapıştırılması zordur çünkü yüzey enerjisi çoğu sıcakta eriyen yapıştırıcının ıslanma eşiğinden düşüktür. İşlenmemiş PP tipik olarak 29 ila 31 din/cm civarında ölçülürken, birçok EVA, PA ve PES sıcak eriyiklerin yayılması ve sürekli bir bağlanma hattı oluşturması için 35 ila 38 din/cm'ye yakın bir alt tabakaya ihtiyaç vardır. PP aynı zamanda apolar olduğundan yapıştırıcının etkileşime girebileceği az sayıda polar grup sunar. Yüksek kristalliği, soğuma sırasında hızlı yeniden kristalleşmeye neden olur, bu da arayüz boyunca polimer zinciri difüzyonunu sınırlar. Kaydırıcı maddeler, kalıp ayırıcı maddeler ve darbe değiştiriciler gibi katkı maddeleri yüzeye geçerek zayıf bir sınır tabakası oluşturabilir. Sonuç genellikle ilk başta kabul edilebilir görünen ancak ısıyla yaşlandırma, nem veya soyulma yüklemesinden sonra başarısız olan bir bağdır.
| Yüzey | Yaklaşık. yüzey enerjisi (dyn/cm) | Standart EVA, PA veya PES sıcak eriyik ile ıslatma | Pratik not |
|---|---|---|---|
| Polipropilen, işlenmemiş | 29–31 | Zayıf | PP dereceli yapıştırıcı veya yüzey işlemi gerektirir |
| Polietilen, işlenmemiş | 30–32 | Zayıf | PP'ye benzer düşük enerji davranışı |
| ABS'ler | 38–42 | iyi | Ortak sıcakta eriyen yapıştırma substratı |
| PET | 41–44 | iyi | PES ve PA ağları iyi yapışır |
| Alüminyum, temiz | 45 | Mükemmel | Genellikle ısı yayıcı olarak kullanılır |
| Ahşap veya kağıt | 40–60 | iyi | Gözenekli yüzeyler mekanik anahtarlama sağlar |
Hangi Sıcakta Eriyen Yapıştırıcı Kimyası Aslında Polipropilene Bağlanır?
Poliolefin bazlı sıcak eriyikler en güvenilir işlenmemiş PP yapışmasını sağlar; PA ve TPU yüzey işleminden sonra işe yarayabilirken standart EVA ve PES genellikle kötü seçimlerdir. Genellikle APAO veya APO olarak adlandırılan amorf poli alfa olefin, PP'ye benzeyen ve düşük enerjili yüzeyleri ıslatabilen bir kimya ile formüle edilmiştir. Bazı reaktif poliüretan sıcak eriyikler de iyi performans gösterir, ancak nemle sertleşirler ve geleneksel sıcak eriyiklerden farklı davranırlar. PA sıcak eriyikler iyi bir ısı direnci ve esneklik sunar, ancak işlenmemiş PP'ye yapışmaları genellikle en iyi ihtimalle makuldür. TPU sıcak eriyikler esneklik sağlar ve özellikle PP yüzeyi etkinleştirildiğinde esnek laminatlar için kullanışlıdır. PES ve EVA, PET, pamuk ve kağıt gibi polar yüzeylerde uygun maliyetlidir ancak PP için ilk tercih değildir. Aşağıdaki tablo ortak kimyaların nasıl karşılaştırıldığını özetlemektedir.
| Kimya | İşlenmemiş PP | Korona, alev veya plazmadan sonra | Notlar |
|---|---|---|---|
| APAO veya poliolefin | iyi | Mükemmel | Düşük enerjili yüzeyler için tasarlandı |
| PA, poliamid | Zayıf to fair | iyi | iyi heat resistance; flexible grades vary |
| PES, polyester | Zayıf | Adil ila iyi | Genellikle PP'de değil PET'te kullanılır |
| EVA | Zayıf | Fuar | Düşük maliyet, düşük sıcaklık |
| TPU | Zayıf to fair | iyi | Elastik, esnek laminatlar için iyi |
| PUR, reaktif | Adil ila iyi | Mükemmel | Nemle kürlenir, klasik sıcakta eriyen bir yöntem değildir |
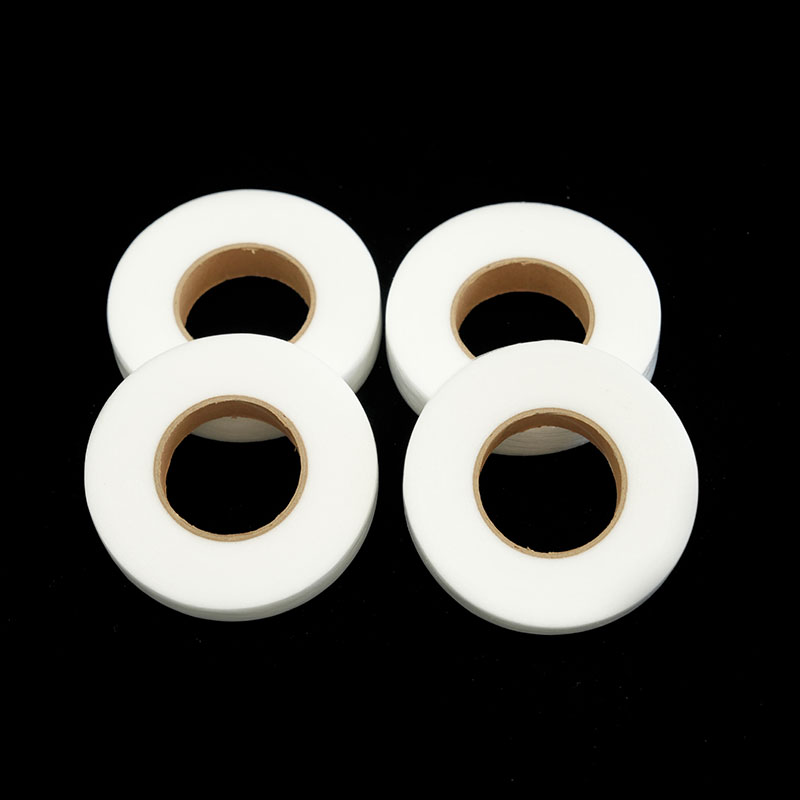
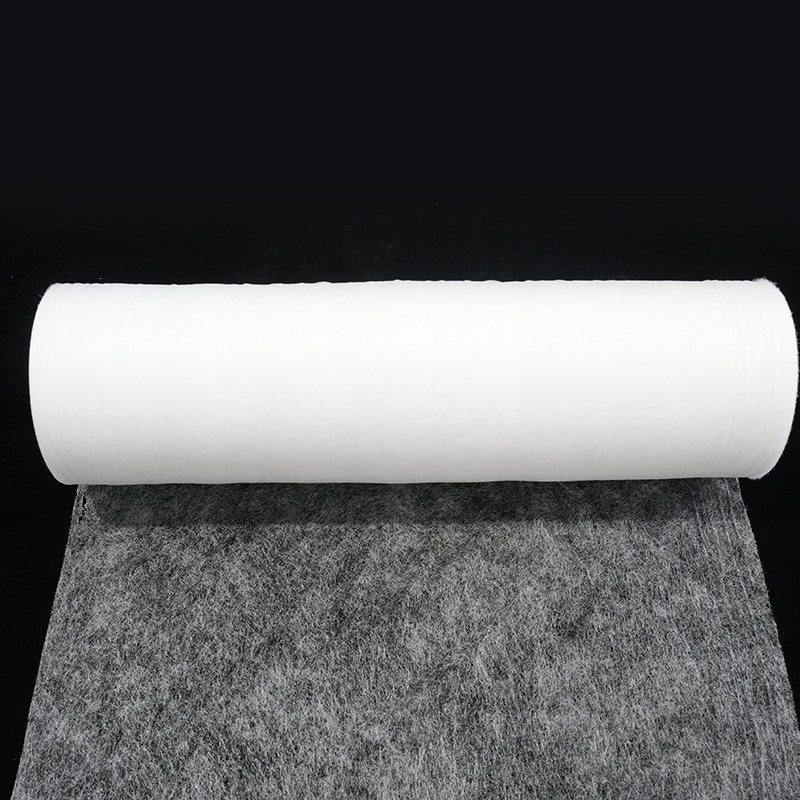
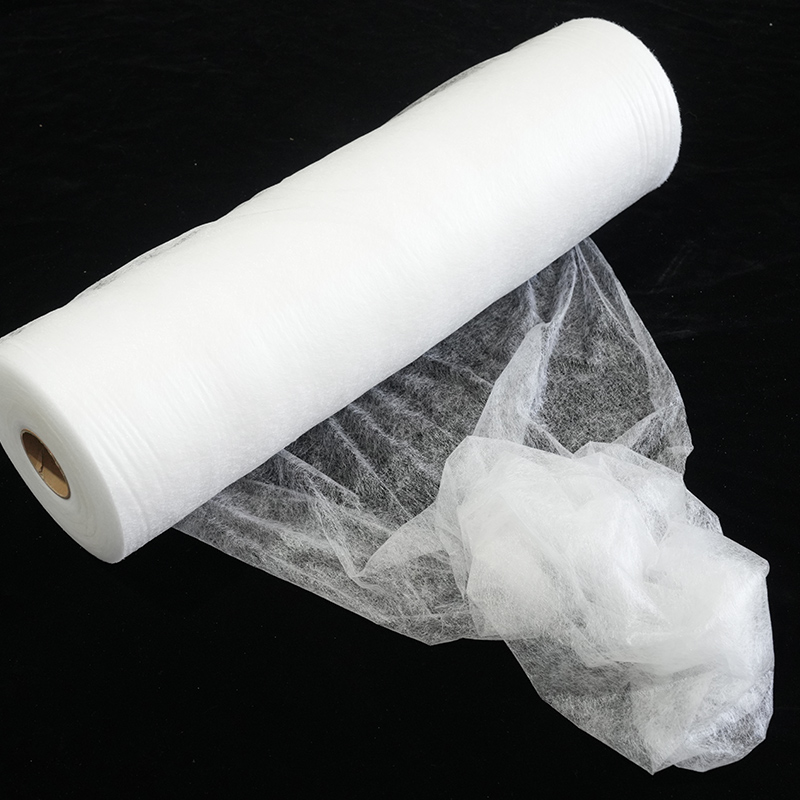
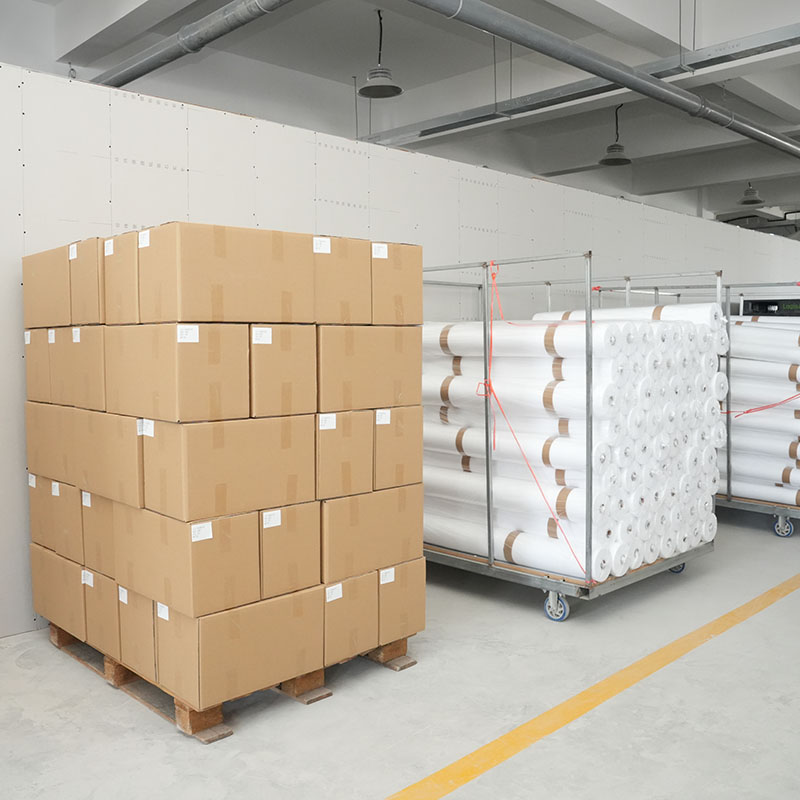 Isıya Dirençli Bağlama için Tam Rulo PA Sıcakta Eriyen Yapışkan Ağ Nefes alabilirlik ve yıkanabilirlik sunan, tam rulo formundaki termoplastik poliamid ağ ağ; ısı direnci, esneklik ve temiz otomatik hat işleme gerektiren aktifleştirilmiş PP kompozitler için uygundur. Ürünü Görüntüle →
PP kompozit üretiminde, PA sıcakta eriyen yapışkan ağ, PP yüzeyi uygun şekilde etkinleştirildiğinde ve hat yeterli sıkıştırmaya sahip olduğunda bir ara bağlama katmanı görevi görebilir. İşlenmemiş PP için sihirli bir çözüm değildir ancak yapıştırıcı kalitesi ve yüzey hazırlığı uygulamaya uygun olduğunda ısıya dayanıklılık, esneklik ve temiz işleme sunabilir.
PP Bağlamayı Güvenilir Hale Getiren Yüzey İşlem ve Proses Parametreleri
Yüzey işlemi genellikle PP yapışmasını bir standart sıcak eriyikten diğerine geçişten daha fazla geliştirir. Korona tedavisi yüzey enerjisini yükseltir ve kutup gruplarını ortaya çıkarır. Alev işlemi daha kalın PP parçalarda iyi çalışır ve bir konveyör hattına entegre edilebilir. Plazma işlemi hassastır ve ısıya duyarlı veya karmaşık şekiller için uygundur. Kimyasal astarlar başka bir seçenektir ancak bir kuruma adımı eklerler ve dikkatli kaplama kontrolü gerektirirler. İşlemden sonra yüzey zamanla aktivasyonunu kaybedebilir, bu nedenle yapıştırıcının, depolama koşullarına bağlı olarak genellikle dakikalar ila saatler arasında, önerilen süre içinde uygulanması gerekir.
- Üretimden önce yüzey enerjisini boya kalemi ile kontrol edin. 35 dyn/cm'nin altındaki bir okuma genellikle tedavinin yetersiz olduğunu veya eskidiğini gösterir.
- Tedarikçinin aralığı dahilinde yapıştırıcı uygulama sıcaklığını kontrol edin. Çok düşük olması zayıf ıslanmaya neden olur; çok yüksek olması polimeri bozabilir ve duman veya koku yaratabilir.
- Eriyiği yüzeydeki mikro boşluklara itmek için yeterli sıkıştırma kullanın. Ağ ve film bağlama için tipik kıstırma basıncı 0,2 ila 0,6 MPa'dır, ancak doğru değer alt tabakanın sertliğine ve hat hızına bağlıdır.
- Açık süreyi hat hızıyla eşleştirin. İkinci alt katman gelmeden önce yapışkan yüzeyini kaplarsa, kimya doğru olsa bile yapışma keskin bir şekilde düşer.
- Mümkün olduğunda basınç altında soğutun. PP ısıyı yavaş iletir, bu nedenle kontrollü bir soğutma bölümü bağ hattı gerilimini ve okumayı önlemeye yardımcı olur.
Termal stabilite aynı zamanda proses penceresinin bir parçasıdır. Yapıştırıcının eritme tankında uzun süre kalması durumunda viskozite ve renk değişebilir ve bağ zayıflayabilir. Bu riski nitelendirmenin pratik bir yolu, endüstriyel ortamlarda sıcakta eriyen yapışkan ağın termal stabilitesini test edin ölçeği büyütmeden önce.
Ürün formuunun Polipropilen Yapıştırma Hattınıza Eşleştirilmesi
PP için doğru ürün formu alt tabaka geometrinize, hat hızınıza ve yapıştırma hattının nefes alabilirlik mi yoksa elastikiyet mi gerektirdiğine bağlıdır. Serbest bırakma kağıdına sahip sıcakta eriyen film, PP levha, kumaş veya köpük gibi düz laminatlara uygun, hassas kalınlık ve temiz kullanım sağlar. Sıcakta eriyen ağ daha hafif ve daha nefes alabilir olduğundan PP dokunmamış kumaşlar, filtreleme ortamları ve yumuşak kompozitler için kullanışlıdır. Sıcakta eriyen toz serpilebilir, noktasal kaplanabilir veya bir formülasyona karıştırılabilir; bu, düzensiz yüzeylere ve gözenekli alt katmanlara yardımcı olur. Her formda maliyet, süreç kontrolü ve tahvil tekdüzeliği açısından ödünleşimler vardır.
| Form | Tipik PP bağlama senaryosu | Avantajları | Dikkat edilmesi gerekenler |
|---|---|---|---|
| Serbest bırakma kağıdı ile film | PP levhadan kumaşa veya köpüğe | Hassas kalınlık, temiz kullanım | Daha yüksek maliyet, sıkıştırma gerektirir |
| ağ | PP dokunmamış veya köpük laminasyon | Nefes alabilen, yumuşak el, düşük ağırlık | Kalınlık toleransı, yapıştırıcı ağırlık kontrolü |
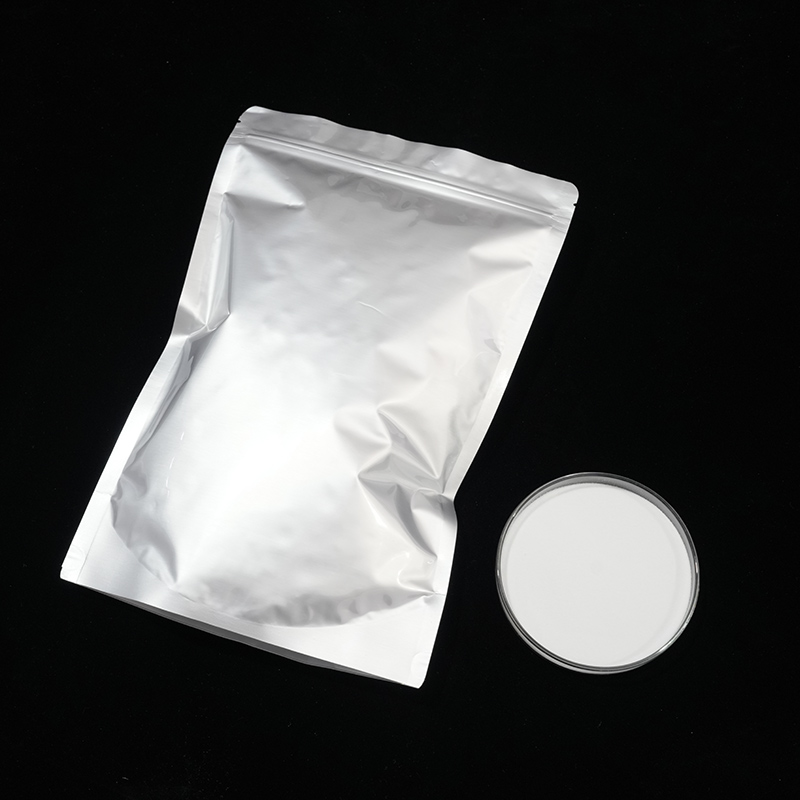
| Toz | Düzensiz yüzeylere sahip PP kompozit | Serpilebilir, karıştırılabilir veya nokta kaplamalı olabilir | Toz kontrolü, tekdüzelik |
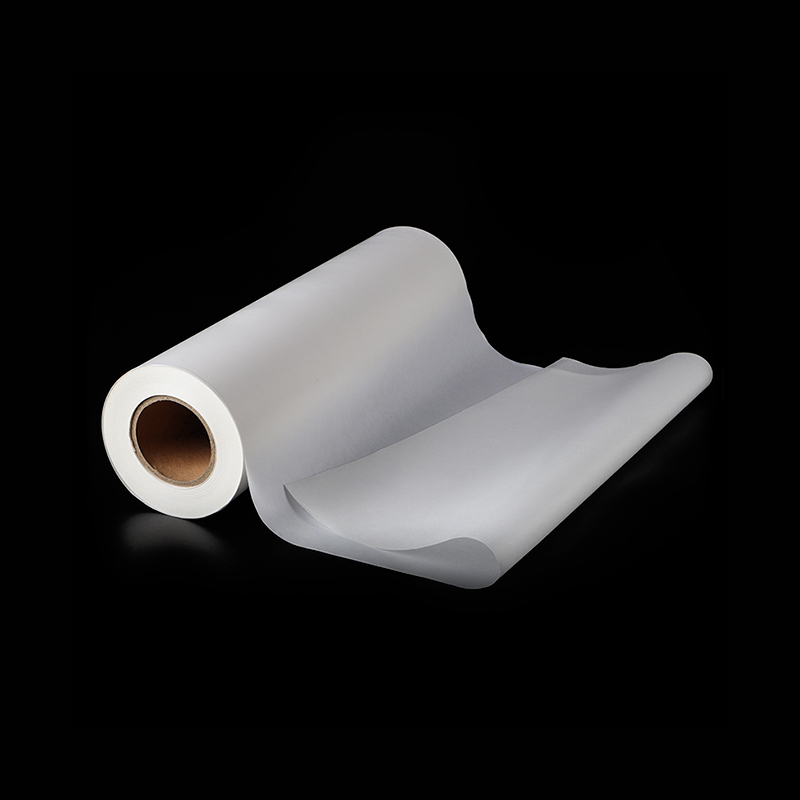
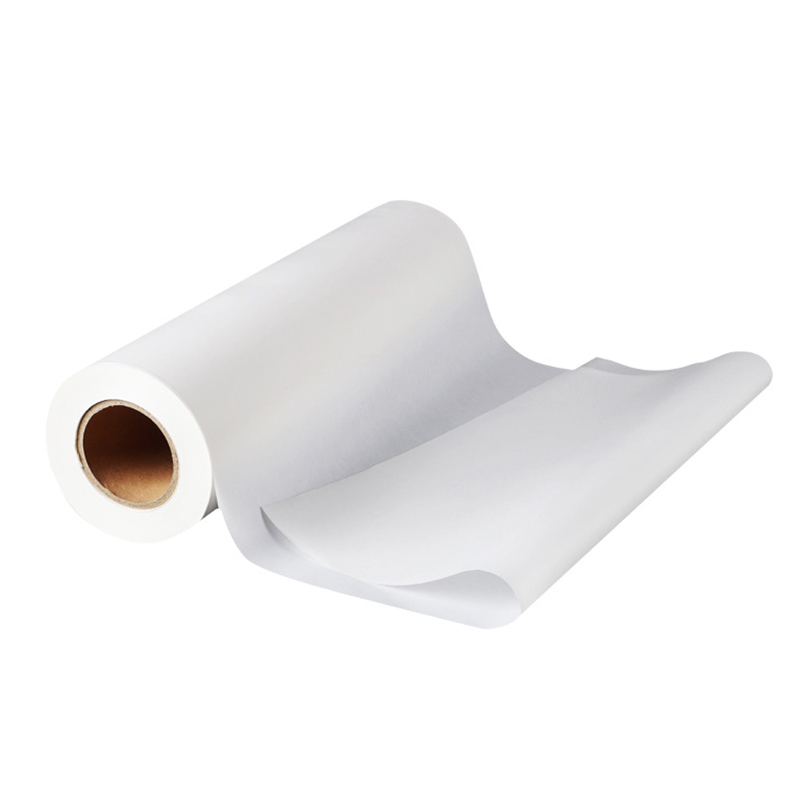 Yapışkanlı Kağıtlı Elastik TPU Sıcakta Eriyen Yapışkan Film PP levha gibi düz laminatların kumaşa, köpüğe ve ayakkabı bileşenlerine elastik, düzgün bir şekilde bağlanmasını sağlayan, arka kağıtlı şeffaf termoplastik poliüretan film. Ürünü Görüntüle →
Arka kağıtlı TPU sıcakta eriyen yapışkan film, PP montajının esnekliğe ve otomatik yerleştirme için temiz bir ayırma astarına ihtiyaç duyduğu durumlarda pratik bir seçenektir. Sürekli bir katman yerine toz gerektiren uygulamalar için, PP yüzeyinin etkinleştirildiği ve toz sınıfının gerekli sıcaklık ve yapışma hedefiyle uyumlu olduğu doğrulandıktan sonra PES sıcakta eriyen yapışkan tozu düşünülebilir.
 Tekstil ve Endüstriyel Yapıştırmalara Yönelik PES Hot Melt Yapıştırıcı Tozu Aktifleştirilmiş PP ve gözenekli yüzeyler için beyaz kopolyester tozu; tekstil, otomotiv iç mekanları, ayakkabılar, filtreleme ve ambalajlarda yıkama direnci ve geniş sıcaklık stabilitesi sunar. Ürünü Görüntüle →
PP Üzerinde Sıcakta Eriyen Yapıştırıcı Nasıl testi Edilir ve Niteleştirilir?
Yeterlilik küçük bir pilot çalışmayla başlamalıdır çünkü tedarikçi veri sayfaları kullandığınız PP kalitesini, katkı maddelerini ve hat koşullarını nadiren tam olarak yansıtır. Yüzey enerjisi kontrolüyle başlayın, ardından işlem seviyesini, yapışkan sıcaklığını, açık zamanı ve sıkıştırmayı değiştiren tasarlanmış bir deney yapın. Amaç yalnızca güçlü bir başlangıç bağı elde etmek değil, aynı zamanda bağın ısı, nem ve mekanik stres sonrasında nasıl davrandığını anlamaktır. Aşağıdaki tablo çoğu PP bağlama projesi için pratik olan testleri listelemektedir.
| Test | Sana ne anlatıyor | Tipik kabul odağı |
|---|---|---|
| T-peel veya 180 derecelik soyma | Ara yüzey yapışması ve esneklik | 24 saat sonra ve ısıyla yaşlandırma sonrasında soyulma mukavemeti |
| Bindirme kesme | Bağ hattının yük taşıma kapasitesi | Oda sıcaklığında ve servis sıcaklığında mukavemet |
| Isı yaşlanması | Yapıştırıcının ve alt tabakanın termal stabilitesi | 70°C veya 85°C'ye maruz kaldıktan sonra delaminasyon olmaz |
| Nem veya suya batırma | Nem direnci ve hidroliz riski | 48 ila 168 saat sonra korunan güç |
| Termal bisiklet | Genişleme uyumsuzluğundan kaynaklanan stres | Tekrarlanan döngülerden sonra çatlama veya kenar kalkması olmaz |
Yaygın Tuzaklar ve Satın Alma Riskleri
PP bağlama hatalarının çoğu, yalnızca yapıştırıcıdan değil, alt tabakadan veya süreçten kaynaklanır. Bir veri sayfası genel bir poliolefin üzerinde mükemmel yapışma gösterebilir, ancak PP'niz talk, cam elyafı, alev geciktirici veya yüzey kimyasını ve ısı transferini değiştiren renklendirici içerebilir. Örneğin otomotiv iç kompozit yapıştırmada, PP alt katmanlar genellikle kumaş veya köpükle eşleştirilir ve gereksinimler arasında düşük koku, ısı direnci ve tutarlı soyulma mukavemeti bulunur. Bir yapıştırıcıyı kilitlemeden önce daima tam PP kalitesini ve katkı paketini doğrulayın.
- Yalnızca sıcaklığa göre yapıştırıcı seçimi. Erime noktası PP'ye yapışmayı öngörmez.
- Yüzey işleme çürümesinin göz ardı edilmesi. İşlenmiş PP, depolama veya uzun hat kesintileri sırasında aktivasyonunu kaybedebilir.
- Çok az sıkıştırma kullanılması. Sıcak eriyik, düşük enerjili bir yüzeyi ıslatmak için temas basıncına ihtiyaç duyar.
- Kalınlık toleransına bakılıyor. Film ve web yapıştırmada kalınlık değişimi, ısı transferini ve yapışma hattı gerilimini değiştirir.
- Bir partinin diğeriyle eşleşeceğini varsayarsak. Partiden partiye viskozite, yumuşama noktası ve yapışma verilerini isteyin.
- Son kullanım koşullarının unutulması. Oda sıcaklığında soyulma testini geçen bir bağ, sıcak araba iç kısmında veya nemli paketleme hattında başarısız olabilir.
Uygulama görünür iç parçalar içerdiğinde, alt tabakayı ve işlem gereksinimlerini erkenden gözden geçirin. otomotiv iç kompozit yapıştırma Kullanım durumu akılda tutulmalıdır, çünkü yüzey işlemi, koku ve ısı direnci burada genel laminasyona göre genellikle daha kritiktir.
Sıkça Sorulan Sorular
Standart EVA sıcakta eriyen yapıştırıcı polipropileni bağlayabilir mi?
Standart EVA sıcakta eriyen yapıştırıcı, polipropileni yalnızca PP yüzeyi etkinleştirildikten sonra bağlayabilir ve o zaman bile bağ genellikle orta düzeydedir. İşlenmemiş PP'nin yüzey enerjisi, tipik EVA'nın düzgün bir şekilde ıslanması için çok düşüktür. EVA kullanmanız gerekiyorsa, yüzeye işlem yapın ve üretimden önce tam PP kalitesini test edin.
PP için her zaman yüzey işlemine mi ihtiyacınız var?
Hayır ama yapıştırıcının kimyasına bağlı. Poliolefin bazlı sıcak eriyikler, düşük enerjili yüzeylere yapışacak şekilde formüle edilmiştir ve işlenmemiş PP üzerinde çalışabilir. PA, TPU, PES ve EVA sıcak eriyiklerinin kabul edilebilir yapışmaya ulaşması için genellikle korona, alev, plazma veya astar işlemine ihtiyacı vardır.
Polipropilen yapıştırma için hangi ürün formu en iyisidir?
Ayırma kağıtlı film hassas, düz laminatlar için en iyisidir. Ağ nefes alabilen veya yumuşak kompozitler için daha iyidir. Toz, düzensiz yüzeyler, nokta kaplama veya bir formülasyona karıştırma için iyi çalışır. Evrensel en iyi biçim yoktur; kararda alt tabaka geometrisi, hat hızı ve gerekli elastikiyet dikkate alınmalıdır.
Sıcakta eriyen bir yapıştırıcının PP üzerinde tutunup tutunamayacağını nasıl anlarsınız?
Gerçek PP alt tabakanız ve hat koşullarınızla bir pilot deneme yapın. Yüzey enerjisini, soyulma mukavemetini, bindirme kaymasını, ısıyla yaşlanmayı ve nem direncini ölçün. Tedarikçi veri sayfası bir yeterlilik değil, bir başlangıç noktasıdır. Bağlamanın, hizmet sırasında beklenen en şiddetli sıcaklık ve neme maruz kalma sonrasında bile gereksinimleri karşılaması gerekir.
Polipropilen için sıcakta eriyen yapıştırıcı, tek bir evrensel ürün bulmaktan çok, eşleşen kimya, yüzey hazırlığı, ürün formu ve proses penceresi ile ilgilidir. PP işlenmemişse ve yapıştırıcı standart EVA veya PES sınıfındaysa arıza olasılığı yüksektir. Yüzey etkinleştirilirse ve yapışkan kimyası düşük enerjili alt tabakalarla uyumluysa, PP bağlama tekrarlanabilir ve üretim dostu olabilir. Küçük bir denemeyle başlayın, doğru özellikleri ölçün ve tam ölçekli bir çalıştırmaya başlamadan önce süreç penceresini kontrol altında tutun.
Bize Ulaşın